
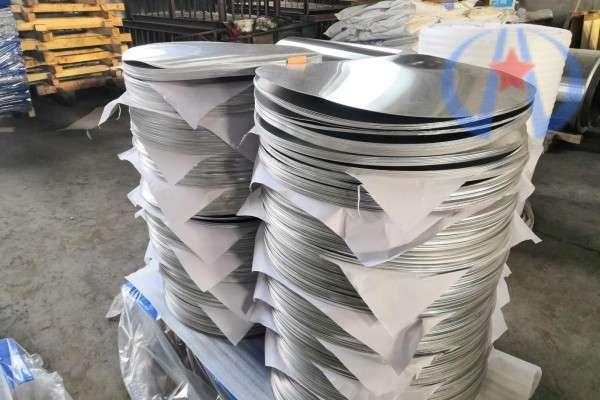
Apakah kesan bintik hitam atau bintik kakisan pada permukaan cakera aluminium pada peralatan dapur yang telah siap selepas diproses?
HW-A. pengenalan: Industry Background and Research Significance of Surface Defects on Aluminum Discs for Kitchenware
Cakera aluminium untuk peralatan dapur (main grades: 1060, 3003, 5052) are core substrates for kitchenware manufacturing. They are widely used in products such as frying pans, periuk tekanan, and rice cooker inner liners.
Their surface quality directly determines the “penampilan, prestasi, dan keselamatan” of finished kitchenware. Industry research shows that approximately 15%-20% of defective finished kitchenware originates from surface defects of these discs.
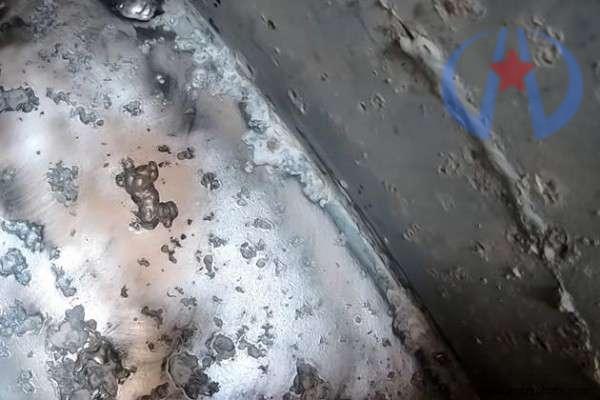
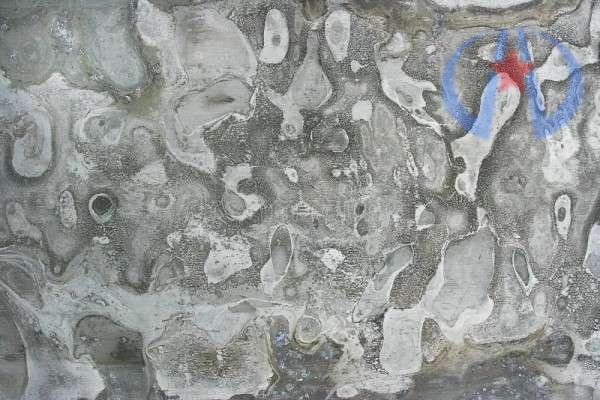
Among these defects, bintik hitam (black dot-like or sheet-like stains with a diameter of 0.1-2mm) dan bintik-bintik kakisan (irregular gray-white/dark brown eroded areas with a depth of 0.01-0.1mm) account for over 60% (source: 2024 Substrate Quality Report by China Kitchenware Association).
Terutamanya, these two types of defects are not merely appearance issues. Tompok hitam terutamanya terhasil daripada pengkarbonan sisa minyak penggulungan, pengoksidaan bijirin yang tidak sekata, atau pencemaran penyimpanan cakera. Bintik kakisan, sebaliknya, disebabkan oleh kakisan elektrokimia dan sisa penjerukan.
Kedua-dua kecacatan dihantar kepada produk siap melalui prosedur pemprosesan (setem, peregangan, salutan). Transmisi ini memberikan kesan melata pada hayat perkhidmatan, keselamatan makanan, dan pengalaman pengguna peralatan dapur. Analisis rantaian penuh daripada “sifat kecacatan → kesan produk siap → logik pencegahan” oleh itu adalah perlu.
HW-B. Definisi Punca dan Ciri Mikroskopik Bintik Hitam dan Bintik Kakisan
Untuk menganalisis kesannya terhadap produk siap, pertama sekali adalah perlu untuk menjelaskan punca dan perbezaan mikroskopik kedua-dua jenis kecacatan. Ini mengelakkan salah arah dalam usaha pencegahan.
The table below systematically compares their core characteristics:
Jadual 1: Comparison of Causes and Microscopic Characteristics of Black Spots and Corrosion Spots on Aluminum Discs for Kitchenware
|
Jenis Kecacatan
|
Cause Category
|
Core Inducing Factor
|
Microscopic Characteristics
|
Kaedah Pengesanan
|
Typical Element Composition (EDS)
|
|
Black Spots
|
Carbonization of rolling oil residues
|
Rolling oil residue >5mg/m² during cold rolling, followed by carbonization during annealing (300-400℃)
|
Irregular sheets, thickness 0.5-2μm, strong adhesion
|
Scanning Electron Microscope (YANG)
|
C (60%-70%), O (20%-25%), Al (5%-10%)
|
|
Black Spots
|
Uneven grain oxidation
|
Inadequate homogenization annealing of Grade 1060 (<380℃/<2h), grain size difference >30μm
|
Dot-like oxide layer, diameter 0.1-0.5μm, distributed at grain boundaries
|
Mikroskop Metalografi (500x)
|
Al₂O₃·Fe₂O₃ (Fe: 2%-5%)
|
|
Black Spots
|
Storage contamination
|
Contact with dust (carbon black, SiO₂) or packaging exudates, penjerapan pada kelembapan >65%
|
Titik tidak teratur, kekasaran permukaan Ra >1.5μm
|
Interferometer Cahaya Putih
|
C (50%-60%), Dan (5%-8%), Al (30%-35%)
|
|
Bintik Kakisan
|
Kakisan sisa asid
|
Pembilasan yang tidak lengkap selepas penjerukan (10%-15% HNO₃), sisa permukaan H⁺ >10⁻⁵mol/L
|
Bentuk sarang lebah kelabu-putih, kedalaman 0.02-0.1mm, kemurungan tempatan
|
Tolok Ketebalan Arus Eddy + YANG
|
O (30%-35%), N (3%-8%), Al (60%-65%)
|
|
Bintik Kakisan
|
Kakisan oleh media yang mengandungi Cl⁻
|
NaCl dalam persekitaran penyimpanan (garam pantai), Cl⁻ menembusi filem Al₂O₃ untuk membentuk nukleus pitting
|
Lubang tidak teratur, produk AlCl₃·6H₂O putih di tepi
|
Ujian Semburan Garam + EDS
|
Cl⁻ (5%-12%), O (25%-30%), Al (55%-60%)
|
Daripada Jadual 1, adalah jelas bahawa setiap jenis kecacatan mempunyai pencetus dan ciri mikroskopik yang berbeza. Perbezaan ini secara langsung membimbing pembangunan langkah pencegahan yang disasarkan.
HW-C. Kesan Berbilang Dimensi Kecacatan Permukaan pada Peralatan Dapur Siap
Selepas cakera aluminium diproses menjadi peralatan dapur siap melalui pengecapan, peregangan, dan salutan (salutan anodisasi/tidak melekat), kesan bintik hitam dan bintik kakisan meluas dari “permukaan untuk berfungsi.” Kesan ini dicerminkan dalam empat aspek utama:
(A) Kemerosotan Penampilan: Secara Langsung Mempengaruhi Penggredan Produk dan Penerimaan Pasaran
Industri peralatan dapur mempunyai piawaian penggredan yang jelas untuk penampilan produk siap (mis., QB/T 2421 Aluminium dan Aloi aluminium Kuali Tidak Melekat). Tompok hitam dan bintik kakisan secara langsung menyebabkan penurunan taraf produk.
Untuk peralatan dapur mewah (harga di atas 500 CNY), piawaian tidak memerlukan kecacatan yang boleh dilihat (0 bintik hitam/m², 0 bintik kakisan/m²). Jika cakera mempunyai kecacatan, pemprosesan menguatkan mereka: bintik-bintik hitam memanjang menjadi jalur hitam sepanjang 2-5mm, dan bintik-bintik kakisan menunjukkan lekukan perbezaan warna. Kadar kecacatan melebihi 0.5% membawa kepada pulangan pelanggan langsung—sebagai contoh, jenama menderita lebih 2 juta CNY sebagai balasan kerugian dalam 2023.
Sebaliknya, peralatan dapur pertengahan (100-500 CNY) membolehkan sehingga 3 bintik hitam kecil/m² (diameter <0.3mm), tetapi tiada bintik-bintik kakisan. Tompok kakisan menyebabkan rongga pengecutan salutan (0.5-1mm) selepas semburan, mengakibatkan permukaan tidak rata. Ini meningkatkan kadar bergerak perlahan sebanyak lebih 30%—model kuali yang pernah menyaksikan penurunan jualan bulanan daripada 5,000 ke 3,000 unit kerana isu ini.
Sementara itu, peralatan dapur yang rendah (bawah 100 CNY) mempunyai standard yang lebih longgar: sehingga 10 bintik hitam/m² dan 2 bintik kakisan kecil/m² (kawasan <1mm²). Walaupun begitu, kecacatan mempercepatkan penuaan salutan. Selepas 3-6 bulan penggunaan, salutan pada kecacatan mengelupas, mendedahkan substrat. Ini mendorong kadar aduan pengguna ke 25%, berbanding dengan sahaja 5% untuk produk tanpa kecacatan.
Tambahan pula, kecacatan menjejaskan “pengalaman deria.” Contohnya, bintik hitam pada kuali menyebabkan penyerapan haba tidak sekata semasa pemanasan. Ini membawa kepada kepanasan setempat bahagian bawah kuali—seperti “tepi hangus dan bahagian tengah telur goreng yang kurang masak”—mengurangkan kepuasan pengguna.
(B) Pengecilan Kekuatan Struktur: Memendekkan Hayat Perkhidmatan dan Meningkatkan Risiko Keselamatan
Tompok hitam dan bintik kakisan merosakkan kesinambungan substrat cakera aluminium. Ini membawa kepada “kepekatan tekanan tempatan” dalam peralatan dapur yang telah siap semasa digunakan, mencetuskan ubah bentuk, retak, dan isu-isu lain.
Ujian menggunakan mesin ujian universal (GB/T 228.1) dan ujian impak (GB/T 229) menyerlahkan perbezaan utama dalam sifat mekanikal:
- Kekuatan tegangan: Untuk kuali yang diperbuat daripada Gred 3003 cakera dengan bintik kakisan (kedalaman 0.05mm), kekuatan tegangan bahagian bawah kuali berkurangan daripada 150MPa kepada 120MPa—a 20% pengurangan.
- Kekuatan hasil: Kekuatan hasil yang sepadan menurun daripada 120MPa kepada 95MPa (a 20.8% pengurangan). Kadar rayapan suhu bilik juga meningkat daripada 1×10⁻⁹/s kepada 5×10⁻⁸/s.
- Kekuatan Impak: Pada sambungan pemegang (kawasan cakera yang diproses), kekuatan hentaman jatuh daripada 25kJ/m² kepada 18kJ/m². Ini meningkatkan kebarangkalian patah tulang sebanyak 60%.
Dari perspektif mekanik bahan, The “faktor kepekatan tekanan Kt” pada kecacatan mencapai 2.5-3.0 (berbanding Kt≈1.0 di kawasan biasa). Apabila peralatan dapur menanggung daya luaran atau tekanan haba, tekanan terkumpul keutamaan pada kecacatan. Setelah melebihi kekuatan patah substrat, kegagalan berlaku.
(C) Risiko Keselamatan Makanan: Migrasi Bahan Memudaratkan dan Lesap Aluminium Berlebihan
Peralatan dapur aluminium mesti mematuhi GB 4806.3 Standard Keselamatan Makanan Kebangsaan – Peralatan Makan dan Bekas Aluminium. Kecacatan merosakkan lapisan pempasifan substrat (Al₂O₃), membolehkan bahan berbahaya berhijrah ke dalam makanan.
- Lesap Aluminium Berlebihan: Peralatan dapur aluminium biasa meresap ≤0.1mg/dm² aluminium dalam makanan berasid (mis., pH=3 sos tomato)—bertemu GB 4806.3 had. Lapisan pasif yang rosak, walau bagaimanapun, tolak larut lesap kepada 0.3-0.8mg/dm². Penggunaan jangka panjang boleh menyebabkan pengambilan aluminium yang berlebihan, meningkatkan risiko penyakit saraf.
- Penghijrahan Logam Berat dan Ion Berbahaya: Sisa minyak berkarbonisasi dalam bintik hitam mungkin mengandungi logam berat (mis., Zn, Pb dalam bahan tambah minyak penggelek cakera). Bintik kakisan, sementara itu, mengekalkan Cl⁻, TIDAK₃⁻, dan ion-ion lain. Ujian menunjukkan kuali yang rosak membebaskan 0.5mg/kg Zn (di bawah 1.0mg/kg GB 4806.3 had) dan 2.0mg/kg Cl⁻ semasa memasak. Walaupun tidak melebihi standard,pengumpulan jangka panjang membahayakan rasa dan keselamatan makanan.
- Risiko Pencemaran Mikrob: Lubang dari tompok kakisan memerangkap sisa makanan (mis., minyak, protein). Pembersihan tetap tidak dapat mengeluarkan sepenuhnya sisa-sisa ini, membawa kepada pertumbuhan bakteria (mis., E. coli, Staphylococcus aureus). Eksperimen menunjukkan kuali terpakai dengan bintik kakisan mempunyai 10³ CFU/cm² bakteria—5 kali ganda kuali tanpa kecacatan—meningkatkan risiko keracunan makanan.
Nota Khas: Untuk peralatan dapur dengan salutan tidak melekat (mis., PTFE), salutan pada kecacatan mudah terkelupas. Manakala PTFE sendiri stabil, serpihan salutan yang tertelan boleh membebaskan bahan berbahaya daripada pengikat (mis., resin epoksi).
(D) Gangguan Pemprosesan: Mengurangkan Kecekapan dan Meningkatkan Kos
Kecacatan permukaan cakera aluminium menyebabkan masalah dalam pengecapan, salutan, dan pautan pemprosesan lain. Ini membawa kepada gangguan pengeluaran dan kos yang lebih tinggi—data sebenar daripada kilang peralatan dapur menggambarkan perkara ini:
- Pautan Setem: Cakera dengan bintik hitam meningkatkan pekali geseran daripada 0.15 ke 0.3. Ini tiga kali ganda kadar jamming acuan. Kadar kecacatan setem meningkat daripada 3% ke 12%, dengan setiap mesin yang diperlukan 2 penutupan harian untuk penyelenggaraan. Produktiviti semakin berkurangan 15%.
- Pautan Salutan: Lekatan salutan pada kecacatan hanyalah Gred 3-4 (Gred 1 diperlukan oleh GB/T 9286). Kadar kerja semula mencapai 18%, menambah 20 CNY kepada kos seunit. Walaupun selepas kerja semula, 30% produk masih mempunyai perbezaan warna.
- Pautan Prarawatan: Penjerukan sekunder boleh menghilangkan beberapa kecacatan, tetapi ia mengurangkan ketebalan cakera sebanyak 0.01mm setiap kitaran. Ini mendorong kadar sekerap (kerana melebihi toleransi ±0.03mm GB/T 3880.2) naik oleh 8%.
HW-D. Strategi Pencegahan Rantaian Penuh untuk Kecacatan Permukaan
Untuk menangani kesan di atas, sistem pencegahan rantaian penuh mesti meliputi “kawalan bahan mentah → persekitaran penyimpanan → teknologi pemprosesan → pemeriksaan produk siap.”
(A) Kawalan Bahan Mentah: Pemeriksaan Masuk untuk Memintas Kecacatan
Pemeriksaan masuk cakera mentah adalah kunci untuk menghalang kecacatan pada sumber. Piawaian khusus digariskan di bawah:
Jadual 3: Item Pemeriksaan Masuk dan Keperluan Standard untuk Bahan Mentah Cakera Aluminium untuk Peralatan Dapur
|
Kategori Pemeriksaan
|
Item Pemeriksaan
|
Standard Eksekutif
|
Kaedah Pemeriksaan
|
Ambang Kelayakan
|
Pengendalian Produk Tidak Berkelayakan
|
|
Pemeriksaan Penampilan
|
Kuantiti dan saiz bintik hitam
|
QB/T 2421
|
Pemeriksaan penglihatan mesin (20-megapiksel, 10 cakera/min)
|
≤0.1/m² (diameter <0.3mm)
|
Penolakan langsung
|
|
Pemeriksaan Penampilan
|
Kawasan tempat kakisan
|
QB/T 2421
|
Penglihatan mesin + tolok ketebalan arus pusar
|
0/m² (kedalaman >0.01mm ditakrifkan sebagai kakisan)
|
Penolakan langsung
|
|
Pemeriksaan Komposisi
|
Komposisi unsur (EDS)
|
GB/T 14849.1
|
Spektrometer Penyebaran Tenaga
|
Cl⁻ <5%, N <3%, Fe <2%
|
Jejak kepada pengilang, pengasingan kelompok
|
|
Pemeriksaan Mekanikal
|
Kekuatan tegangan/kekuatan hasil
|
GB/T 228.1
|
Mesin ujian sejagat (panjang tolok 50mm, kelajuan tegangan 5mm/min)
|
Gred 3003: σb≥150MPa, σ0.2≥120MPa
|
Persampelan kelompok; pemeriksaan penuh jika tidak layak
|
|
Pemeriksaan Kebersihan
|
Rolling oil residue
|
GB/T 18570.6
|
Pengekstrakan pelarut (etanol + pelarut campuran n-heksana)
|
≤3mg/m²
|
Kerja semula pembersihan (50-60℃ alkaline cleaner, 5min)
|
|
Microscopic Inspection
|
Saiz bijirin
|
GB/T 6394
|
Mikroskop metalografik (500x, intercept method)
|
Gred 1060: ≤20μm, size difference ≤10μm
|
Return to manufacturer for re-annealing
|
(B) Storage Environment Optimization: Inhibiting Defect Formation
Beyond incoming inspection, optimizing storage is critical to stopping defect growth.
- Temperature and Humidity Control: Maintain the disc warehouse at 20-25℃ with relative humidity ≤60%. Install dehumidifiers and temperature-humidity recorders to avoid corrosion from high humidity. Di kawasan pantai, add moisture-proof layers (mis., polyethylene film) to isolate air-borne Cl⁻.
- Packaging and Isolation: Use vacuum packaging for the discs to block oxygen and moisture. Separate each package with wooden pallets to prevent surface scratches from stacking pressure. Prohibit co-storage with Cl⁻-containing or acidic substances (mis., agen pembersih, fertilizers).
- Turnover Cycle Management: Limit disc storage to ≤3 months. Experiments show corrosion spot incidence rises from 2% ke 8% for discs stored 6 bulan. Melaksanakan a “first-in, first-out” system to prioritize using newer raw materials.
(C) Processing Technology Optimization: Reducing Defect Transmission
Optimizing processing parameters minimizes defect amplification during production.
- Pretreatment Upgrade: Adopt a three-stage process: “pembersihan alkali (5% NaOH, 40℃, 3min) → jeruk (10% HNO₃, 25℃, 2min) → passivation (chromium-free passivator, mis., phytic acid, 30℃, 5min).” This removes oil residues and minor corrosion, while forming a dense 2-3μm passivation film to boost corrosion resistance.
- Stamping Parameter Adjustment: For discs with minor black spots, increase stamping lubricant concentration from 5% ke 8% untuk mengurangkan geseran. Adjust blank holder force from 8kN to 10kN to avoid cracking at defects during stretching.
- Coating Improvement: For high-risk discs, guna “sandblasting pretreatment (Ra 1.0-1.2μm) + penyemburan elektrostatik (coating thickness 60-80μm).” Sandblasting eliminates small pits, and electrostatic spraying improves uniformity—raising Grade 1 adhesion products from 70% ke 95%.
(D) Finished Product Inspection and Traceability: Ensuring End Quality
- Multi-Level Inspection: Before shipment, conduct visual checks (30cm distance, 500lux illumination) for appearance defects. Use eddy current gauges to verify wall thickness uniformity, ensuring corrosion spots do not cause excessive thickness deviation. Conduct food safety tests (mis., ICP-MS for aluminum leaching) to meet GB 4806.3.
- Traceability System: Assign unique codes to each disc batch, recording manufacturer, storage time, and processing parameters. Ini membolehkan pengesanan sumber kecacatan pantas untuk mengelakkan isu kelompok.
- Gelung Maklum Balas Pelanggan: Kumpul maklum balas mengenai penampilan dan kegagalan penggunaan. Kira jenis dan kadar kecacatan, dan mengoptimumkan langkah secara berkala. Contohnya, satu kilang mengurangkan kelembapan penyimpanan cakera daripada 60% ke 55%, memotong kejadian tempat kakisan oleh 40%.

HW-E. Kes Aplikasi Industri: Pencegahan Kecacatan dalam Perusahaan Peralatan Dapur
Perusahaan peralatan dapur berskala besar (keluaran tahunan: 10 juta unit aluminium) dihadapi 15% kecacatan penampilan dan 20% aduan pelanggan masuk 2022 disebabkan oleh kecacatan cakera. Penambahbaikan yang ketara telah dicapai melalui langkah-langkah yang disasarkan:
- Akhir Bahan Mentah: Perjanjian yang ditandatangani dengan pembekal cakera yang memerlukan ≤0.1 bintik hitam/m² dan ≤0.05 bintik kakisan/m². Kadar lulus pemeriksaan masuk meningkat daripada 70% ke 98%.
- Tamat Storan: Mengubahsuai gudang cakera, memasang sistem suhu-kelembapan malar. Pembungkusan vakum yang diterima pakai + palet kalis lembapan dan penyimpanan yang dipendekkan kepada 2 bulan. Insiden tempat kakisan menurun daripada 8% ke 2%.
- Pemprosesan Tamat: Memperkenalkan tiga peringkat prarawatan dan pemeriksaan penglihatan mesin. Kadar kecacatan setem jatuh daripada 12% ke 3%, dan kadar kerja semula salutan menurun daripada 18% ke 5%.
- Tamat Produk Siap: Ditubuhkan a “penampilan → prestasi → keselamatan” sistem pemeriksaan. Kadar kelayakan kilang meningkat daripada 85% ke 99.5%, dan aduan pelanggan jatuh kepada 3%. Kerugian tahunan dipulihkan melebihi 5 juta CNY.
HW-F. Kesimpulan dan Tinjauan
Ringkasnya, kesan bintik hitam dan bintik kakisan pada peralatan dapur yang telah siap ialah “pelbagai dimensi dan melata.” Daripada kemerosotan rupa kepada kegagalan struktur, dan daripada risiko keselamatan makanan kepada pengurangan kecekapan, setiap isu merosakkan keuntungan perusahaan dan reputasi jenama.
Teras pencegahan terletak pada “kawalan sumber + pengoptimuman proses.” Dengan melaksanakan pemeriksaan masuk yang ketat (seperti dalam Jadual 3), penyimpanan saintifik, dan pemprosesan yang tepat, kecacatan digigit dalam tunas.
Memandang ke hadapan, teknologi pintar akan memandu “pencegahan ramalan.” Contohnya, Sistem penglihatan AI (ketepatan pengecaman ≥99.8%) boleh kecacatan cakera skrin masa nyata. Teknologi berkembar digital boleh mensimulasikan penyimpanan dan pemprosesan untuk meramalkan risiko lebih awal.
Di samping itu, membangunkan aloi tahan kakisan (mis., 3003+0.1%Zr) akan meningkatkan rintangan kecacatan dari tahap bahan. Ini akan mendorong industri peralatan dapur ke arah itu “berkualiti tinggi, keselamatan yang tinggi, dan kecekapan tinggi.”
Pada terasnya, mencegah kecacatan permukaan cakera bukan sahaja “pembaikan selepas kegagalan” tetapi “kawalan kualiti rantaian penuh.” Hanya dengan menyepadukan kesedaran kecacatan ke dalam bahan mentah, pemprosesan, penyimpanan, dan produk siap boleh menghasilkan peralatan dapur berkualiti tinggi yang memenuhi keperluan pengguna.