

1050 Cercle en aluminium pour batterie de cuisine: Spécification technique complète & Manuel du produit
1. Présentation générale du produit
1.1 Introduction à 1050 Cercles en aluminium spécifiques aux ustensiles de cuisine
Le 1050 Le cercle en aluminium spécifique aux ustensiles de cuisine représente le summum des substrats de disques en aluminium forgé de haute pureté disponibles dans l'industrie mondiale de fabrication d'ustensiles de cuisine..
Conçu pour la polyvalence, ce produit adhère strictement à l'American Aluminum Association (AA) Normes et norme nationale chinoise GB/T 3190-2020. Avec une pureté minimale garantie en aluminium de 99.5%, ce produit se situe au sommet de la série industrielle en aluminium pur.
Contrairement aux disques génériques en aluminium, cette variante est le résultat d'années de raffinement métallurgique visant spécifiquement à résoudre les défis uniques auxquels sont confrontés les fabricants d'ustensiles de cuisine et les ODM du monde entier..
1.2 Genèse métallurgique et flux de processus
Notre cycle de production intègre un système de contrôle qualité en boucle fermée allant du métal en fusion à la bobine finie.. Le processus démarre avec la fusion de lingots d'aluminium vierges, suivi d'une homogénéisation, laminage à chaud, laminage à froid, et enfin, notre propriété Recuit de gradient de précision.
Les cercles sont ensuite masqués, nivelé, et inspecté. Chaque étape est surveillée via une analyse spectrométrique et un balayage ultrasonique pour garantir l'absence d'inclusions ou de trous d'épingle.. Ce processus méticuleux garantit que le matériau n'est pas simplement un morceau de métal, mais un substrat haute performance prêt pour les opérations de formage les plus exigeantes.
1.3 Résoudre les problèmes de l’industrie
Le principal défi historique des cercles en aluminium standard dans la production d'ustensiles de cuisine a été l'échec imprévisible lors du formage..
Problèmes tels que la fissuration des bords lors de l'emboutissage profond, texture de peau d'orange pendant l'essorage, et une épaisseur de paroi incohérente ont tourmenté les fabricants, conduisant à des taux de rebut élevés. Notre 1050 La formulation spécifique aux ustensiles de cuisine cible directement ces problèmes.
En optimisant la structure des grains et en éliminant les composés intermétalliques grâce à des techniques avancées de fluxage et de dégazage, nous avons développé un matériau qui offre une plasticité inégalée.
Ce document se concentrera fortement sur la façon dont notre supérieur Taux d'allongement se traduit directement par une rentabilité et une qualité de produit plus élevées pour vos opérations.

2. Plongée profonde: Alliage de base & Paramètres de température
2.1 Composition chimique et pureté métallurgique
L'empreinte chimique de notre 1050 l'alliage est le fondement de sa performance. Nous maintenons un protocole strict où les impuretés totales sont plafonnées à ≤0,5%.
- Fer (Fe) ≤ 0.40%: Contrôlé pour optimiser la formation de phases Al-Fe-Si qui contribuent à la résistance sans sacrifier la ductilité.
- Silicium (Et) ≤ 0.25%: Maintenu à un niveau bas pour garantir une plasticité élevée et empêcher la formation de particules de silicium dures susceptibles de provoquer des fissures..
- Cuivre (Cu) ≤ 0.05%: Minimisé pour améliorer la résistance à la corrosion, particulièrement important pour les ustensiles de cuisine exposés à des aliments acides.
- Oligoéléments: Diriger (Pb), Arsenic (Comme), et Cadmium (CD) sont pratiquement éliminés pour assurer 100% conformité à la sécurité alimentaire.
Paysage concurrentiel: 1050 contre. 1060 contre. 1100
Pour illustrer pourquoi 1050 est le “Point sucré” pour la fabrication d'ustensiles de cuisine, considérez la comparaison technique étendue suivante:
| Paramètre | 1050 (Notre norme) | 1060 (Alternative premium) | 1100 (Alternative économique) |
|---|---|---|---|
| Pureté | ≥99,5 % | ≥99,6 % | ≥99,0 % |
| Élongation (À) | 28% – 32% | 30% – 33% | 22% – 26% |
| Résistance à la traction | 90 – 120 MPa | 85 – 115 MPa | 110 – 145 MPa |
| Structure des grains | Bien, Uniforme, Équiaxe | Très bien, Très uniforme | Grossier, Moins uniforme |
| Rentabilité | Haut (Meilleur rapport qualité-prix) | Moyen (Coût de la prime) | Haut (Coût initial le plus bas) |
| Potentiel de taux de rebut | < 1% | < 0.5% | 5% – 15% |
| Verdict | Idéal pour 90% d'ustensiles culinaires grand public et semi-premium. | Idéal pour les arts extrêmes/murs ultra-minces. | Risqué pour l'emboutissage profond; uniquement pour les couverts. |
2.2 Désignations de température spécialisées pour les ustensiles de cuisine
Nous n'offrons pas seulement “matériel”; nous offrons “prêt pour le processus” des solutions grâce à des trempes spécifiques:
- À (Entièrement recuit – Doux): Obtenu en chauffant au-dessus de la température de recristallisation et en refroidissant lentement. Il en résulte un pic de ductilité. Application: Indispensable pour les pots nécessitant un rapport profondeur/diamètre supérieur à 1:1, comme les marmites, woks, et casseroles à bords hauts.
- H14 / H24 (Mi-dur): H14 est écroui; H24 est écroui et partiellement recuit. Ils offrent un équilibre. Application: Parfait pour les poêles à frire et les sauteuses où la base nécessite de la rigidité pour éviter l'accumulation d'huile (“mise en conserve d'huile”) mais les côtés nécessitent une légère courbure.
- H18 (Plein-Dur): Travaillé à froid jusqu'à l'état le plus dur possible pour cet alliage. Application: Couvercles, plaques de base pour ustensiles de cuisine à induction, et plateaux à pizza où aucune déformation n'est requise.
3. Analyse des performances critiques: Focus sur l'allongement
3.1 Comprendre l'allongement (Norme A50)
L'allongement est le pourcentage d'augmentation de la longueur entre repères d'une éprouvette avant qu'elle ne se brise sous tension.. En termes d'ustensiles de cuisine, il mesure jusqu'où le métal peut s'étirer avant de se fracturer. Nous utilisons le Norme A50 (50mm longueur de jauge) car il fournit la simulation la plus précise de l'étirement réel dans une presse.
Tableau des propriétés mécaniques détaillées
| Caractère | Élongation (A50) | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | valeur n (Exposant d'écrouissage) | valeur r (Rapport de déformation plastique) |
|---|---|---|---|---|---|
| À | 28% – 32% | 90 – 120 | 40 – 80 | ~0,30 | ~0,60 |
| H14 | 8% – 18% | 130 – 160 | 110 – 140 | ~0,15 | ~0,50 |
| H18 | 3% – 5% | ≥160 | ≥140 | ~0,05 | ~0,40 |
- Pourquoi ces chiffres sont importants: L'allongement élevé de notre revenu HO (28-32%) fournit un énorme “marge de sécurité.” Si une opération de dessin nécessite 20% extensible, standard 1100 pourrait échouer, mais notre 1050 fonctionne parfaitement. Le haut valeur r indique une excellente aptitude à l'emboutissage profond (résistance à l'amincissement), tandis que le valeur n assure une déformation uniforme plutôt qu'une striction localisée.
3.2 Propriétés physiques et dynamique thermique
- Conductivité thermique (230 W/m·K):L'aluminium dissipe la chaleur 3 fois plus rapidement que l'acier inoxydable. Notre 1050 les cercles garantissent qu'il n'y a pas “points chauds” qui font brûler les aliments. Pendant le processus de formage par rotation, cette propriété aide également à dissiper la chaleur de friction, empêchant le collage de la matrice.
- Densité (2.70 g/cm³): Cette faible densité permet des murs de calibre plus épais (pour la durabilité) sans augmenter le poids du produit final, améliorer l'expérience de l'utilisateur final.
- Module d'élasticité: Environ 69 GPa. Cela garantit que même si le matériau est ductile, il conserve suffisamment de contrôle du retour élastique pour une stabilité dimensionnelle précise après le formage.
4. Caractéristiques, Tolérances, et intégrité dimensionnelle
4.1 Gamme de tailles complète
Nous proposons la plus large gamme de diamètres et d'épaisseurs pour répondre à toutes les niches du marché des ustensiles de cuisine.:
- Fenêtre d'épaisseur: 0,3 mm à 10,0 mm.
- Sous-0.5mm:Utilisé pour les contenants jetables en aluminium ou les ustensiles de cuisine de camping ultra-légers.
- 0.5mm – 3.0mm:Le point idéal pour les ustensiles de cuisine grand public.
- 3.0mm – 10.0mm:Braisières commerciales robustes et bases à induction.
- Diamètre de la fenêtre: 20mm à 1600mm.
- Petit (<200mm):Composants pour appareils électroménagers, couvercles, et chauffe-beurre.
- Grand (>1200mm):Poêles à paella commerciales et bols à mélanger industriels.
4.2 Normes de tolérance de précision
Nos normes de tolérance sont deux fois plus strictes que celles de l'aluminium de base.:
- Tolérance d'épaisseur:Tenu à ±0,02 mm pour les jauges fines. Pourquoi? Parce qu'un écart d'épaisseur de 0,05 mm peut provoquer un 10% variation de la force d'étirement, entraînant des hauteurs de formage incohérentes et une usure prématurée des outils.
- Qualité des bords: Les bords coupés sont ébavurés et arrondis (Rayon > 0.1mm) pour prévenir les facteurs de stress. Une arête vive agit comme une fissure préexistante, réduisant considérablement l'allongement effectif pendant l'étirage.

5. Processus de fabrication avancés
5.1 DC Casting contre. Coulée continue CC
Nous exploitons à la fois Direct Chill (CC) et coulée continue (CC) des lignes pour desservir différents segments de marché:
- Casting DC (Refroidissement direct): L'aluminium fondu est versé dans un moule refroidi à l'eau. Cela crée une dalle épaisse avec une structure de solidification hautement directionnelle. Il est excellent pour les produits épais nécessitant une intégrité structurelle élevée..
- Casting CC (Coulée continue & Roulement):L'aluminium fondu est alimenté par une roulette à double rouleau, créer directement une fine bande. Il en résulte un résultat beaucoup plus fin, structure de grain plus isotrope. Avantage:Finition de surface supérieure (Non “trous d'épingle”) et environ 30% meilleure cohérence d'allongement par rapport au matériau coulé DC. Recommandé pour les ustensiles de cuisine antiadhésifs haut de gamme où la perfection de la surface est obligatoire.
5.2 La science du recuit de précision
Le recuit est l'endroit où la magie opère. Notre Fours de recuit à gradientutiliser un profil de température à 5 zones.
- Récupération: Chauffage pour éliminer les contraintes internes dues au roulement.
- Recristallisation: Chauffage à ~350°C pour former de nouveaux, céréales sans souche.
- Contrôle de la croissance des grains:Maintenir avec précision la température pour atteindre la “Boucle d'or” taille des grains (~30-40 microns). Trop petit = rigide; trop grand = “zeste d'orange.”
- Refroidissement contrôlé: Refroidissement lent pour éviter la réintroduction du stress thermique.
Cette approche scientifique garantit que chaque cercle quittant nos installations possède l'allongement exact requis pour le travail..
6. Technologie de surface et compatibilité de finition
6.1 Caractéristiques de la surface native
La surface telle que laminée est protégée par une fine, couche d'oxyde invisible qui empêche les taches pendant le transport. C'est chimiquement propre, sans huiles de roulement, et prêt pour un traitement immédiat. Il n'y a pas “marques de rouleaux” (fantôme) qui peut télégraphier jusqu'à la surface finale polie de la batterie de cuisine.
6.2 Revêtements de prétraitement et de conversion
Notre 1050 l'alliage est le substrat idéal pour les processus à valeur ajoutée:
- Anodisation: La haute pureté assure une épaisseur, uniforme, et couche anodique claire. Nous recommandons notre matériau CC-cast pour une anodisation dure afin d'éviter les piqûres.
- Revêtement antiadhésif (PTFE/Céramique): La surface peut être gravée (chimiquement ou mécaniquement) pour créer un profil de micro-ancrage. La faible teneur en impuretés de notre matériau garantit zéro “éclater” ou dégazage lors du durcissement à haute température des revêtements antiadhésifs.
- Polissage: En raison de l'absence de particules intermétalliques dures, nos cercles polissent pour obtenir une finition miroir plus rapidement et avec moins de consommation d'abrasif que les alliages de moindre pureté.

7. Avantages stratégiques du produit
- Optimisation du rendement: Notre allongement constant (28-32%) réduit votre taux de rebut par rapport à une moyenne de l'industrie de 5% jusqu'à <1%. Sur une série de production de 100,000 unités, cela sauve 4,000 des cercles valant du matériel et du travail.
- Longévité des outils: Les propriétés constantes des matériaux réduisent les chocs sur les presses et les machines à filer, prolonger la durée de vie de l'outil jusqu'à 20%.
- Tranquillité d'esprit en matière de réglementation: Conformité totale avec la FDA 21 CFR, Règlement UE 1935/2004, et normes LFGB. Notre matériau est certifié pour le contact alimentaire direct, ne contenant pas de métaux lourds (Pb, CD, Comme).
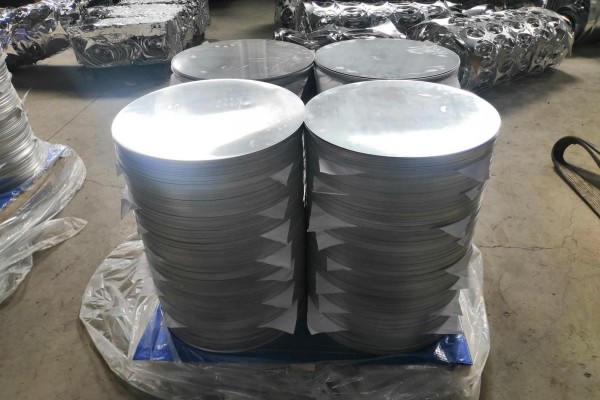
- Efficacité logistique: Nous proposons JIT (Juste à temps) programmes de livraison. Nos cercles sont entrelacés de papier kraft neutre ou de film PE pour éviter les rayures lors de l'alimentation automatisée.
8. Portefeuille d'applications élargi
- Lignes dures des consommateurs: Poêles forgées haut de gamme, noyaux d'ustensiles de cuisine plaqués en acier inoxydable, Fours hollandais.
- Petits électroménagers: Paniers pour friteuse à air, pots intérieurs pour cuiseur à riz, corps de bouilloire électrique, chaudières pour machines à café.
- Commercial/HORECA: Casseroles d'hôtel (Casseroles de table à vapeur), réchauds pour buffet, marmites robustes, moules à pâtisserie.
- Articles spécialisés: Réflecteurs pour l'éclairage (utilisant la haute réflectivité de l'aluminium pur), dissipateurs de chaleur pour l'électronique.
9. Infrastructure d’assurance qualité
9.1 Capacités du laboratoire
Notre laboratoire interne est équipé de:
- Machine d'essai universelle Instron: Pour des essais de traction précis (Élongation, UTS, Oui).
- Microscope métallographique: Pour l'analyse granulométrique (ASTM E112).
- Spectromètres: Pour une vérification instantanée de la composition chimique.
- Testeurs d'adhérence de revêtements: Pour simuler les performances des applications antiadhésives.
9.2 Portefeuille de certifications
- OIN 9001:2015: Système de gestion de la qualité.
- OIN 14001:2015: Système de gestion environnementale.
- FDA (USA), DGCCRF (France), LFGB (Allemagne): Conformité contact alimentaire.
- ATTEINDRE & RoHS: Restriction des substances dangereuses.
10. Logistique, Conditionnement, et assistance
10.1 Emballage standard pour l'exportation
- Vue sur le ciel ou vue sur le mur: Orientation basée sur les préférences du client.
- Barrière contre l'humidité:Chaque paquet est enveloppé dans une feuille de LDPE et scellé avec des sachets déshydratants pour éviter l'oxydation pendant le transport maritime..
- Caisses en bois: Traité thermiquement (Conforme à la NIMP-15) caisses en bois pour une protection maximale contre les dommages causés par les chariots élévateurs.
10.2 Partenariat technique
Nous ne vendons pas seulement de l'aluminium; nous fournissons un support technique. Notre équipe technique peut vous aider:
- Calcul du diamètre du blanc: Vous aider à déterminer la taille exacte du cercle nécessaire pour la forme spécifique de votre pot afin de minimiser les déchets de garniture..
- Ratios de réduction des tirages: Conseiller sur le nombre d'étapes d'étirage requises pour les pots profonds afin de maximiser le succès avec notre matériau.
- Exemple de disposition: Échantillons gratuits (jusqu'à 5 kg) sont disponibles pour les essais sous presse et la vérification en laboratoire.