

1050 Aluminiumkreis für Kochgeschirr: Umfassende technische Spezifikation & Produkthandbuch
1. Executive-Produktübersicht
1.1 Einführung in 1050 Kochgeschirrspezifische Aluminiumkreise
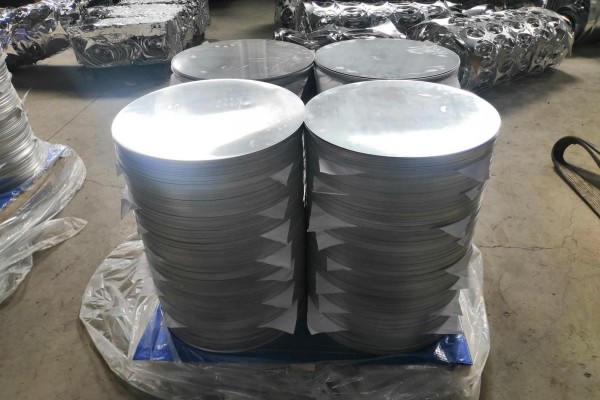
Der 1050 Der kochgeschirrspezifische Aluminium Circle stellt die Spitze der hochreinen geschmiedeten Aluminiumscheibensubstrate dar, die in der globalen Kochgeschirrherstellungsindustrie erhältlich sind.
Entwickelt für Vielseitigkeit, Dieses Produkt hält sich strikt an die American Aluminium Association (AA) Standards und Chinas nationaler Standard GB/T 3190-2020. Mit einer garantierten Mindestreinheit von Aluminium 99.5%, Dieses Produkt steht an der Spitze der industriellen Serie aus reinem Aluminium.
Im Gegensatz zu herkömmlichen Aluminiumscheiben, Diese Variante ist das Ergebnis jahrelanger metallurgischer Verfeinerung, die speziell auf die Lösung der einzigartigen Herausforderungen abzielt, mit denen Kochgeschirr-OEMs und -ODMs weltweit konfrontiert sind.
1.2 Metallurgische Entstehung und Prozessablauf
Unser Produktionszyklus umfasst ein geschlossenes Qualitätskontrollsystem, das vom geschmolzenen Metall bis zum fertigen Coil reicht. Der Prozess beginnt mit dem Schmelzen von Rohaluminiumbarren, gefolgt von einer Homogenisierung, Warmwalzen, Kaltwalzen, und schließlich, unser Eigentum Präzises Gradientenglühen.
Anschließend werden die Kreise ausgeblendet, nivelliert, und inspiziert. Jede Stufe wird mittels Spektrometeranalyse und Ultraschallscannen überwacht, um sicherzustellen, dass keine Einschlüsse oder Nadellöcher vorhanden sind. Dieser sorgfältige Prozess stellt sicher, dass es sich bei dem Material nicht nur um ein Stück Metall handelt, sondern ein Hochleistungssubstrat, das für die anspruchsvollsten Umformvorgänge geeignet ist.
1.3 Behebung der Schwachstellen der Branche
Die größte historische Herausforderung bei Standard-Aluminiumkreisen in der Kochgeschirrproduktion war unvorhersehbares Versagen während der Formung.
Probleme wie Kantenrisse beim Tiefziehen, Orangenschalenstruktur beim Schleudern, und inkonsistente Wandstärken haben den Herstellern zu schaffen gemacht, was zu hohen Ausschussraten führt. Unser 1050 Die kochgeschirrspezifische Formulierung zielt direkt auf diese Probleme ab.
Durch Optimierung der Kornstruktur und Eliminierung intermetallischer Verbindungen durch fortschrittliche Flussmittel- und Entgasungstechniken, Wir haben ein Material entwickelt, das eine beispiellose Plastizität bietet.
Dieses Dokument wird sich stark darauf konzentrieren, wie unser Vorgesetzter DehnungsrateDies führt direkt zu einer höheren Rentabilität und Produktqualität für Ihren Betrieb.

2. Tiefer Einblick: Kernlegierung & Temperparameter
2.1 Chemische Zusammensetzung und metallurgische Reinheit
Der chemische Fingerabdruck unseres 1050 Legierung ist das Fundament seiner Leistung. Wir befolgen ein strenges Protokoll, bei dem die Gesamtmenge an Verunreinigungen begrenzt ist ≤0,5 %.
- Eisen (Fe) ≤ 0.40%: Kontrolliert, um die Bildung von Al-Fe-Si-Phasen zu optimieren, die zur Festigkeit beitragen, ohne die Duktilität zu beeinträchtigen.
- Silizium (Und) ≤ 0.25%: Niedrig gehalten, um eine hohe Plastizität zu gewährleisten und die Bildung harter Siliziumpartikel zu verhindern, die Risse verursachen können.
- Kupfer (Cu) ≤ 0.05%: Minimiert, um die Korrosionsbeständigkeit zu verbessern, Besonders wichtig für Kochgeschirr, das säurehaltigen Lebensmitteln ausgesetzt ist.
- Spurenelemente: Führen (Pb), Arsen (Als), und Cadmium (CD) werden praktisch eliminiert, um sicherzustellen 100% Einhaltung der Lebensmittelsicherheit.
Wettbewerbslandschaft: 1050 vs. 1060 vs. 1100
Um zu veranschaulichen, warum 1050 ist das “Sweet Spot” für die Herstellung von Kochgeschirr, Betrachten Sie den folgenden erweiterten technischen Vergleich:
| Parameter | 1050 (Unser Standard) | 1060 (Premium-Alternative) | 1100 (Wirtschaftliche Alternative) |
|---|---|---|---|
| Reinheit | ≥99,5 % | ≥99,6 % | ≥99,0 % |
| Verlängerung (ZU) | 28% – 32% | 30% – 33% | 22% – 26% |
| Zugfestigkeit | 90 – 120 MPa | 85 – 115 MPa | 110 – 145 MPa |
| Kornstruktur | Bußgeld, Uniform, Gleichachsig | Sehr gut, Sehr einheitlich | Grob, Weniger einheitlich |
| Kosteneffizienz | Hoch (Bestes Preis-Leistungs-Verhältnis) | Medium (Premium-Kosten) | Hoch (Niedrigste Vorabkosten) |
| Ausschussratenpotenzial | < 1% | < 0.5% | 5% – 15% |
| Urteil | Ideal für 90% von Massenmarkt- und Semi-Premium-Kochgeschirr. | Am besten für extreme Kunstfertigkeit/ultradünne Wände geeignet. | Riskant beim Tiefziehen; nur für Besteck. |
2.2 Spezielle Temperaturbezeichnungen für Kochgeschirr
Wir bieten nicht nur “Material”; Wir bieten “prozessbereit” Lösungen durch spezifische Temperamente:
- ZU (Vollständig geglüht – Weich): Erreicht durch Erhitzen über die Rekristallisationstemperatur und langsames Abkühlen. Dies führt zu einem Duktilitätspeak. Anwendung:Unverzichtbar für Töpfe, die ein Verhältnis von Tiefe zu Durchmesser von mehr als erfordern 1:1, wie Suppentöpfe, woks, und hohe Kochtöpfe.
- H14 / H24 (Halbhart): H14 ist kaltverfestigt; H24 ist kaltverfestigt und teilweise geglüht. Sie bieten einen Ausgleich. Anwendung: Perfekt für Bratpfannen und Schmorpfannen, bei denen der Boden Stabilität erfordert, um Ölansammlungen zu vermeiden (“Ölkonserven”) aber die Seiten erfordern eine leichte Krümmung.
- H18 (Vollhart): Kaltverformt bis zum härtesten Zustand für diese Legierung. Anwendung: Deckel, Bodenplatten für Induktionskochgeschirr, und Pizzableche, bei denen keine Verformung erforderlich ist.
3. Kritische Leistungsanalyse: Konzentrieren Sie sich auf die Dehnung
3.1 Dehnung verstehen (A50-Standard)
Die Dehnung ist die prozentuale Zunahme der Messlänge einer Probe, bevor sie unter Spannung bricht. In Bezug auf Kochgeschirr, Es misst, wie weit sich das Metall dehnen kann, bevor es bricht. Wir nutzen die A50-Standard (50mm Messlänge) weil es die genaueste Simulation der realen Dehnung in einer Presse bietet.
Detaillierte Tabelle der mechanischen Eigenschaften
| Temperament | Verlängerung (A50) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | n-Wert (Exponent der Kaltverfestigung) | R-Wert (Kunststoff-Dehnungsverhältnis) |
|---|---|---|---|---|---|
| ZU | 28% – 32% | 90 – 120 | 40 – 80 | ~0,30 | ~0,60 |
| H14 | 8% – 18% | 130 – 160 | 110 – 140 | ~0,15 | ~0,50 |
| H18 | 3% – 5% | ≥160 | ≥140 | ~0,05 | ~0,40 |
- Warum diese Zahlen wichtig sind: Die hohe Dehnung unseres HO-Tempers (28-32%) sorgt für ein gewaltiges “Sicherheitsmarge.” Wenn ein Zeichenvorgang erforderlich ist 20% strecken, Standard 1100 könnte scheitern, aber unser 1050 funktioniert einwandfrei. Das Hoch R-WertZeigt eine hervorragende Tiefziehbarkeit an (Beständigkeit gegen Ausdünnung), während die n-Wert sorgt für eine gleichmäßige Verformung und nicht für eine lokale Einschnürung.
3.2 Physikalische Eigenschaften und thermische Dynamik
- Wärmeleitfähigkeit (230 W/m·K): Aluminium leitet Wärme dreimal schneller ab als Edelstahl. Unser 1050 Kreise stellen sicher, dass es keine gibt “Hotspots” die dazu führen, dass Lebensmittel anbrennen. Während des Spinbildungsprozesses, Diese Eigenschaft trägt auch dazu bei, Reibungswärme abzuleiten, Verhindert das Festkleben der Matrizen.
- Dichte (2.70 g/cm³): Diese geringe Dichte ermöglicht dickere Wandstärken (für Haltbarkeit) ohne das Endproduktgewicht zu erhöhen, Verbesserung der Endbenutzererfahrung.
- Elastizitätsmodul: Ungefähr 69 GPa. Dies stellt sicher, dass das Material gleichzeitig duktil ist, Es behält genügend Rückfederungskontrolle für eine genaue Dimensionsstabilität nach dem Formen.
4. Spezifikationen, Toleranzen, und Dimensionsintegrität
4.1 Umfangreiches Größensortiment
Wir bieten die größte Auswahl an Durchmessern und Stärken für jede Nische des Küchenartikelmarkts:
- Dickenfenster:0,3 mm bis 10,0 mm.
- Sub-0.5mm:Wird für Einweg-Folienbehälter oder ultraleichtes Campingkochgeschirr verwendet.
- 0.5mm – 3.0mm:Der Sweet Spot für Verbraucherkochgeschirr.
- 3.0mm – 10.0mm:Robuste Schmorpfannen und Induktionsböden für den gewerblichen Gebrauch.
- Durchmesserfenster: 20 mm bis 1600 mm.
- Klein (<200mm):Komponenten für Haushaltsgeräte, Deckel, und Butterwärmer.
- Groß (>1200mm):Kommerzielle Paellapfannen und industrielle Rührschüsseln.
4.2 Präzisionstoleranzstandards
Unsere Toleranzstandards sind doppelt so streng wie bei typischem Standardaluminium:
- Dickentoleranz: Festgehalten ±0,02 mm für dünne Messgeräte. Warum? Denn eine Dickenabweichung von 0,05 mm kann zu einem 10% Variation der Dehnkraft, Dies führt zu ungleichmäßigen Formhöhen und vorzeitigem Werkzeugverschleiß.
- Kantenqualität: Schnittkanten werden entgratet und abgerundet (Radius > 0.1mm) um Stressauslösern vorzubeugen. Eine scharfe Kante wirkt wie ein bereits vorhandener Riss, Dadurch wird die effektive Dehnung beim Ziehen drastisch reduziert.

5. Fortschrittliche Herstellungsprozesse
5.1 DC Casting vs. CC-Strangguss
Wir betreiben sowohl Direct Chill als auch Direct Chill (Gleichstrom) und Strangguss (CC) Linien zur Bedienung unterschiedlicher Marktsegmente:
- DC-Casting (Direkte Kühlung):Geschmolzenes Aluminium wird in eine wassergekühlte Form gegossen. Dadurch entsteht eine dicke Bramme mit einer stark gerichteten Erstarrungsstruktur. Es eignet sich hervorragend für dickwandige Produkte, die eine hohe strukturelle Integrität erfordern.
- CC-Casting (Strangguss & Rollen):Geschmolzenes Aluminium wird durch eine Doppelwalzengießanlage geleitet, direkt einen dünnen Streifen erzeugen. Dadurch ergibt sich ein deutlich feineres Ergebnis, isotropere Kornstruktur. Vorteil: Hervorragende Oberflächengüte (NEIN “Nadellöcher”) und ungefähr 30% bessere Dehnungskonsistenz im Vergleich zu DC-Gussmaterial. Empfohlen für hochwertiges Antihaft-Kochgeschirr, bei dem eine perfekte Oberfläche unerlässlich ist.
5.2 Die Wissenschaft des Präzisionsglühens
Beim Glühen geschieht die Magie. Unser Gradientenglühöfen Nutzen Sie ein 5-Zonen-Temperaturprofil.
- Erholung: Erhitzen, um innere Spannungen beim Walzen zu beseitigen.
- Umkristallisation: Erhitzen auf ~350°C, um neues zu formen, belastungsfreie Körner.
- Kontrolle des Getreidewachstums: Die Temperatur genau halten, um das zu erreichen “Goldlöckchen” Körnung (~30-40 Mikrometer). Zu klein = steif; zu groß = “Orangenschale.”
- Kontrollierte Kühlung: Langsames Abkühlen, um eine erneute Entstehung thermischer Spannungen zu verhindern.
Dieser wissenschaftliche Ansatz stellt sicher, dass jeder Kreis, der unsere Anlage verlässt, genau die für die Aufgabe erforderliche Dehnung aufweist.
6. Oberflächentechnologie und Veredelungskompatibilität
6.1 Native Oberflächeneigenschaften
Die Walzoberfläche wird durch eine dünne Schicht geschützt, unsichtbare Oxidschicht, die Flecken während des Transports verhindert. Es ist chemisch rein, frei von Rollölen, und zur sofortigen Bearbeitung bereit. Es gibt keine “Walzenspuren” (Geisterbilder) die bis zur fertig polierten Kochgeschirroberfläche durchdringen kann.
6.2 Vorbehandlungs- und Konversionsbeschichtungen
Unser 1050 Legierung ist das ideale Substrat für wertschöpfende Prozesse:
- Eloxieren: Die hohe Reinheit sorgt für eine dicke, Uniform, und klare anodische Schicht. Zum Hartanodisieren empfehlen wir unser CC-Gussmaterial, um Lochfraß zu vermeiden.
- Antihaftbeschichtung (PTFE/Keramik): Die Oberfläche kann geätzt werden (chemisch oder mechanisch) um ein Mikroverankerungsprofil zu erstellen. Der geringe Verunreinigungsgehalt unseres Materials gewährleistet Null “knallen” oder Ausgasungen bei der Hochtemperaturhärtung von Antihaftbeschichtungen.
- Polieren: Aufgrund des Fehlens harter intermetallischer Partikel, Unsere Kreise polieren schneller und mit weniger Schleifmittelverbrauch auf Hochglanz als Legierungen mit geringerer Reinheit.

7. Strategische Produktvorteile
- Ertragsoptimierung: Unsere konsequente Erweiterung (28-32%) Reduziert Ihre Ausschussquote im Vergleich zum Branchendurchschnitt um 5% bis hin zu <1%. Auf einer Produktionsauflage von 100,000 Einheiten, das spart 4,000 Kreise im Wert von Material und Arbeit.
- Langlebigkeit der Werkzeuge: Gleichbleibende Materialeigenschaften reduzieren Stoßbelastungen bei Pressen und Spinnmaschinen, Verlängerung der Werkzeugstandzeit um bis zu 20%.
- Regulatorische Sicherheit: Vollständige FDA-Konformität 21 CFR, EU-Verordnung 1935/2004, und LFGB-Standards. Unser Material ist für den direkten Lebensmittelkontakt zertifiziert, enthält keine Schwermetalle (Pb, CD, Als).
- Logistische Effizienz: Wir bieten JIT an (Just-in-Time) Lieferprogramme. Unsere Kreise sind mit neutralem Kraftpapier oder PE-Folie eingelegt, um ein Verkratzen bei der automatischen Zuführung zu verhindern.
8. Erweitertes Anwendungsportfolio
- Verbraucher-Hardlines:Hochwertige geschmiedete Bratpfannen, Kochgeschirrkerne aus beschichtetem Edelstahl, Holländische Öfen.
- Kleingeräte: Körbe für Heißluftfritteusen, Reiskocher-Innentöpfe, Gehäuse für elektrische Wasserkocher, Kaffeemaschinenkessel.
- Kommerziell/HORECA: Hotelpfannen (Tischpfannen dämpfen), Chafing Dishes vom Buffet, Hochleistungs-Suppentöpfe, Backformen.
- Spezialartikel: Reflektoren für die Beleuchtung (Nutzung des hohen Reflexionsvermögens von reinem Aluminium), Kühlkörper für die Elektronik.
9. Qualitätssicherungsinfrastruktur
9.1 Laborkapazitäten
Unser hauseigenes Labor ist ausgestattet mit:
- Instron Universalprüfmaschine: Für präzise Zugprüfungen (Verlängerung, UTS, Ja).
- Metallographisches Mikroskop: Zur Korngrößenanalyse (ASTM E112).
- Spektrometer: Zur sofortigen Überprüfung der chemischen Zusammensetzung.
- Beschichtungshaftungstester: Um die Leistung einer Antihaftbeschichtung zu simulieren.
9.2 Zertifizierungsportfolio
- ISO 9001:2015: Qualitätsmanagementsystem.
- ISO 14001:2015: Umweltmanagementsystem.
- FDA (USA), DGCCRF (Frankreich), LFGB (Deutschland): Einhaltung von Vorschriften zum Lebensmittelkontakt.
- ERREICHEN & RoHS: Beschränkung gefährlicher Stoffe.
10. Logistik, Verpackung, und Unterstützung
10.1 Export-Standardverpackung
- Eye-to-Sky oder Eye-to-Wall: Orientierung nach Kundenwunsch.
- Feuchtigkeitsbarriere: Jedes Bündel ist in LDPE-Folie eingewickelt und mit Trockenmittelpackungen versiegelt, um Oxidation während des Seetransports zu verhindern.
- Holzkisten: Wärmebehandelt (ISPM-15-konform) Holzkisten für maximalen Schutz vor Gabelstaplerschäden.
10.2 Technische Partnerschaft
Wir verkaufen nicht nur Aluminium; Wir bieten technische Unterstützung. Unser technisches Team kann Ihnen dabei behilflich sein:
- Berechnung des Rohlingsdurchmessers:Wir helfen Ihnen dabei, die genaue Kreisgröße zu bestimmen, die für Ihre spezifische Topfform erforderlich ist, um den Schnittabfall zu minimieren.
- Reduzierungsverhältnisse zeichnen: Beratung über die Anzahl der Ziehschritte, die für tiefe Töpfe erforderlich sind, um den Erfolg mit unserem Material zu maximieren.
- Musterbereitstellung:Kostenlose Muster (bis zu 5kg) stehen für Druckversuche und Laborverifizierungen zur Verfügung.