
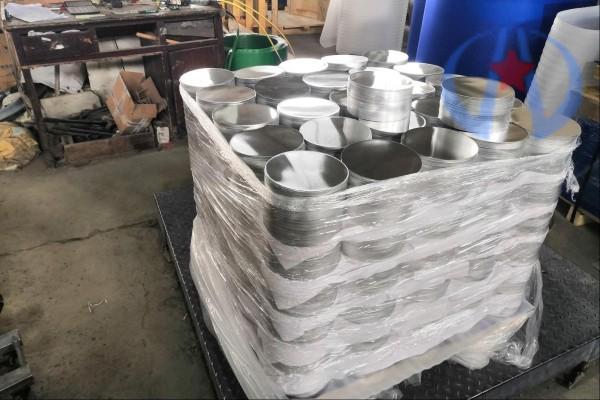
Menghilangkan Goresan Bergulir Dingin 3003 Cakram Aluminium Pot Makanan Bayi Paduan: Pemilihan Grit dan Kontrol Ketebalan yang Optimal
1. Perkenalan: Karakteristik dari 3003 Cakram Aluminium Paduan untuk Pot Makanan Bayi dan Dampak Kualitas Goresan Bergulir Dingin
Sebagai peralatan makan untuk bayi, bahan dasar pot makanan bayi harus memenuhi tiga syarat inti: ① Keamanan Bahan (3003 cakram aluminium paduan untuk pot makanan bayi lebih disukai, dengan kandungan Al ≥97%, Banyak konten 1.0%-1.5%, tidak ada pencucian logam berat, dan kepatuhan terhadap GB 4806.1-2016 Standar Keamanan Pangan Nasional – Persyaratan Keamanan Umum untuk Bahan dan Barang Kontak Makanan); ② Kualitas Permukaan (Ra ≤0,4μm setelah pemolesan, tidak ada goresan atau gerinda untuk mencegah penumpukan kotoran); ③ Akurasi Dimensi (deviasi ketebalan ≤±0,05mm untuk memastikan distribusi panas yang seragam setelah pembentukan pot).
Khas, cakram paduan ini sebagian besar diproduksi melalui “bergulir dingin – pengosongan – pemolesan” proses. Proses pengerolan dingin (kecepatan bergulir 300-500m/menit, tingkat pengurangan 30%-50%) cenderung menimbulkan goresan karena tiga faktor: ① Cacat permukaan roller (misalnya, lubang mikro, timbangan oksida, mengarah ke kedalaman goresan 5-15μm); ② Kotoran minyak bergulir (serpihan logam, debu, membentuk goresan linier dengan kedalaman 3-8μm); ③ Kerusakan permukaan material yang masuk (goresan transportasi pada kumparan aluminium sebelum pengerolan dingin, kedalaman 10-25μm). Dalam praktik industri, 28% dari 3003 cakram aluminium paduan untuk pot makanan bayi memerlukan pengerjaan ulang karena sisa goresan cold rolling setelah pemolesan. Misalnya, sebuah pabrik peralatan dapur di 2024 menderita a 9% tingkat memo dari masalah ini, mengakibatkan kerugian satu batch melebihi 300,000 yuan.
Namun, skema pemolesan industri yang umum saat ini adalah “240-grit pemolesan kasar + 400-pemolesan pasir menengah,” yang cenderung meninggalkan residu pada goresan cold rolling yang lebih dalam dari 8μm. Karena itu, perlu untuk memperjelas hal tersebut “pencocokan grit roda pemoles untuk kedalaman goresan yang berbeda” dan mengukur dampak jumlah penghilangan pemolesan terhadap deviasi ketebalan, memastikan itu sambil menghilangkan goresan, penyimpangan ketebalan 3003 cakram aluminium paduan untuk pot makanan bayi tidak melebihi ±0,05 mm.

2. Analisis Karakteristik Goresan Bergulir Dingin pada 3003 Cakram Aluminium Paduan untuk Pot Makanan Bayi (Kedalaman, Jenis, dan Deteksi)
(1) Jenis dan Kedalaman Distribusi Goresan Bergulir Dingin
Berdasarkan uji pengambilan sampel (ukuran sampel 500 cakram, mikroskop confocal laser OLS5000, akurasi 0,1μm) pada 3003 cakram aluminium paduan untuk pot makanan bayi (1.0tebal mm) dari pabrik peralatan dapur, goresan cold rolling dapat diklasifikasikan menjadi tiga jenis, dengan kedalaman dan proporsinya sebagai berikut:
|
Jenis Goresan
|
Menyebabkan
|
Rentang Kedalaman (m)
|
Proporsi (%)
|
Tingkat Residu Setelah Ada 240+400 Pemolesan Pasir (%)
|
|
Goresan Dangkal
|
Kotoran minyak bergulir
|
3-8
|
45
|
5
|
|
Goresan Sedang
|
Cacat roller kecil
|
8-15
|
40
|
42
|
|
Goresan Dalam
|
Cacat roller yang parah/kerusakan material yang masuk
|
15-25
|
15
|
88
|
Terutama, skema pemolesan yang ada hanya mampu menghilangkan goresan dangkal. Untuk goresan sedang dan dalam, perlu untuk meningkatkan grit roda pemoles atau menambahkan tahapan pemolesan. Selain itu, sejak kekerasan 3003 paduan (HV45-55) lebih tinggi dibandingkan aluminium murni, parameter pemolesan harus disesuaikan dengan tepat untuk memastikan efisiensi penghilangan.
(2) Dampak Kedalaman Goresan terhadap Kualitas Permukaan
Secara khusus, kekasaran permukaan 3003 cakram aluminium paduan untuk pot makanan bayi berhubungan langsung dengan kedalaman goresan. Menurut GB/T 1031-2009 Parameter Kekasaran Permukaan dan Nilainya, ketika kedalaman goresan >5m, Ra masih akan melebihi 0,8μm bahkan setelah dipoles, gagal memenuhi persyaratan kebersihan untuk permukaan kontak makanan (Ra ≤0,4μm); sebaliknya, ketika kedalaman goresan >10m, “bayangan sisa goresan” cenderung terbentuk setelah dipoles, memengaruhi penampilan produk dan meningkatkan tingkat keluhan pengguna sebesar 15%-20%.
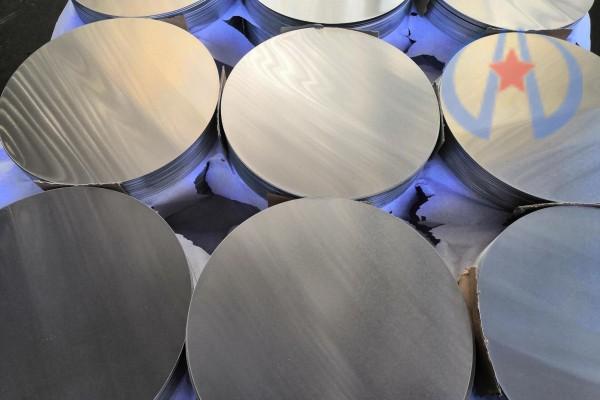
3. Mekanisme Korelasi Antara Grit Roda Poles dan Penghapusan Goresan Cold Rolling (Analisis Kuantitatif)
Pada dasarnya, butiran roda pemoles (jumlah partikel abrasif per inci persegi) menentukan ukuran partikel abrasif dan kapasitas penghilangannya: grit yang lebih rendah berarti partikel abrasif yang lebih besar dan jumlah penghilangan sekali jalan yang lebih tinggi, cocok untuk menghilangkan goresan yang dalam; grit yang lebih tinggi berarti partikel abrasif yang lebih kecil dan jumlah penghilangan yang lebih rendah, digunakan untuk menghaluskan kekasaran permukaan. Dikombinasikan dengan “kedalaman goresan – jumlah penghapusan – menggertakkan” hubungan yang serasi, skema pemolesan multi-tahap harus dirancang untuk karakteristik kekerasan 3003 cakram aluminium paduan untuk pot makanan bayi.
(1) Parameter Inti Roda Poles dengan Grit Berbeda (Roda Pemoles Alumina, Diadaptasi ke 3003 Paduan)
|
Pasir Roda Poles
|
Ukuran Partikel Abrasif (m)
|
Jumlah Penghapusan Poles Sekali Jalan (mikrom/menit, Tekanan 0,25MPa)
|
Kedalaman Goresan yang Cocok untuk Penghapusan (m)
|
Permukaan Ra Setelah Poles (m)
|
|
120
|
125-150
|
7-11
|
15-25
|
1.2-1.8
|
|
240
|
60-80
|
4-7
|
8-15
|
0.8-1.2
|
|
400
|
30-40
|
2-4
|
3-8
|
0.4-0.8
|
|
600
|
20-30
|
1-2.5
|
1-3
|
0.2-0.4
|
|
800
|
15-20
|
0.5-1.8
|
<1
|
0.1-0.2
|
Catatan: Karena kekerasan yang lebih tinggi 3003 paduan dibandingkan dengan aluminium murni, tekanan pemolesan ditingkatkan sebesar 0,05MPa dibandingkan dengan skema aluminium murni untuk memastikan efisiensi penghilangan.
(2) Skema Pencocokan Grit untuk Kedalaman Goresan Berbeda
Memanfaatkan parameter di atas, A “pemolesan multi-tahap” Skema ini dirancang untuk tiga jenis goresan 3003 cakram aluminium paduan untuk pot makanan bayi untuk memastikan penghapusan goresan sepenuhnya (kedalaman sisa ≤1μm), seperti yang dirinci di bawah ini:
Pertama dan terpenting, untuk goresan yang dalam (15-25m):
- Skema: 120-grit pemolesan kasar (penghapusan 9-14μm, waktu 1.2-2 menit) → Pemolesan transisi 240 grit (penghapusan 5-7μm, waktu 1 menit) → Pemolesan tingkat menengah 400 grit (penghapusan 2-3μm, waktu 1 menit);
- Prinsip: Partikel abrasif yang besar pada roda pemoles 120 grit dapat dengan cepat memotong bagian bawah goresan yang dalam, beradaptasi dengan karakteristik kekerasan cakram paduan ini; roda 240 grit semakin memangkas tepian goresan, dan roda 400 grit menghilangkan sisa bekas dangkal.
Kedua, untuk goresan sedang (8-15m):
- Skema: 240-grit pemolesan kasar (penghapusan 4-7μm, waktu 1 menit) → Pemolesan tingkat menengah 400 grit (penghapusan 2-4μm, waktu 1 menit) → Pemolesan halus 600 grit (penghapusan 1-2μm, waktu 0.5 menit);
- Keuntungan: Tidak diperlukan pemolesan kasar 120 grit, mengurangi jumlah total pelepasan dan menurunkan risiko penyimpangan ketebalan pada cakram paduan ini.
Akhirnya, untuk goresan dangkal (3-8m):
- Skema: 400-pemolesan pasir menengah (penghapusan 2-4μm, waktu 0.5 menit) → Pemolesan halus 600 grit (penghapusan 1-2μm, waktu 0.5 menit);
- Memengaruhi: Setelah dipoles, Ra ≤0,4μm, sepenuhnya memenuhi persyaratan permukaan 3003 cakram aluminium paduan untuk pot makanan bayi.
(3) Verifikasi Kunci: Efek Penghapusan Goresan dari Berbagai Skema
Tiga jenis goresan pada 3003 cakram aluminium paduan untuk pot makanan bayi (1.0tebal mm) dipoles menggunakan skema yang sesuai, dengan hasil pengujian sebagai berikut:
|
Jenis Goresan
|
Skema Pemolesan
|
Kedalaman Goresan Akhir (m)
|
Permukaan Ra (m)
|
Jumlah Penghapusan Total (m)
|
|
Goresan Dalam
|
120+240+400 Menggertakkan
|
0.8
|
0.5
|
17-21
|
|
Goresan Sedang
|
240+400+600 Menggertakkan
|
0.6
|
0.3
|
8-13
|
|
Goresan Dangkal
|
400+600 Menggertakkan
|
0.4
|
0.2
|
4-6
|
Dari meja, dapat diamati bahwa semua skema mencapai kedalaman goresan sisa ≤1μm, mengkonfirmasi keefektifannya dalam menghilangkan goresan.
4. Kontrol Penyimpangan Ketebalan Selama Pemolesan (Apakah Melebihi ±0,05mm)
Penyimpangan ketebalan yang diijinkan sebesar 3003 paduan cakram aluminium untuk pot makanan bayi adalah ±0,05mm (yaitu, ±50μm). Penyimpangan ketebalan ditentukan oleh keduanya “jumlah total penghilangan pemoles” Dan “keseragaman pemolesan,” memerlukan pengendalian dari tiga aspek: “perhitungan jumlah penghapusan,” “optimasi parameter proses,” Dan “pemantauan daring.”
(1) Hubungan Antara Jumlah Total Penghilangan Poles dan Deviasi Ketebalan
Berdasarkan skema pemolesan yang diuraikan di atas, kisaran jumlah penghapusan total untuk jenis goresan yang berbeda adalah 4-21μm, semuanya kurang dari 50μm (batas atas ±0,05mm), jadi secara teoritis, tidak akan terjadi penyimpangan melebihi batas. Misalnya, mengambil goresan yang paling ekstrim sebagai contoh:
- Ketebalan awal: 1.000mm (1000m);
- Jumlah total penghapusan: 21m;
- Ketebalan setelah dipoles: 979m (0.979mm);
- Penyimpangan ketebalan: 0.979-1.000 = -0.021mm (-21m), jauh lebih kecil dari batas bawah -0.05mm, yang aman dan terkendali.
(2) Dampak Keseragaman Poles terhadap Penyimpangan Ketebalan (Risiko dan Pengendalian)
Namun, dalam produksi sebenarnya, parameter pemolesan yang tidak merata (misalnya, penyimpangan tekanan, fluktuasi kecepatan) dapat menyebabkan perbedaan lokal dalam jumlah penghapusan, menyebabkan penyimpangan ketebalan 3003 cakram aluminium paduan untuk pot makanan bayi. Misalnya:
- Skenario Risiko: Jika tekanan roda pemoles meningkat dari 0,25MPa menjadi 0,35MPa, jumlah penghilangan sekali jalan meningkat dari 7μm/menit menjadi 10μm/menit, menghasilkan perbedaan 9μm dalam jumlah penghilangan antara tepi dan tengah disk yang sama. Dengan jumlah total penghilangan 21μm, penyimpangan ketebalan tepi bisa mencapai -30μm (masih dalam ±50μm); dalam kasus ekstrim (0.4Deviasi tekanan MPa, 14perbedaan jumlah penghilangan μm), penyimpangannya bisa mencapai -35μm, yang masih aman.
Untuk memitigasi risiko tersebut, strategi pengendalian berikut diusulkan:
- Kontrol Tekanan: Gunakan pengatur tekanan pneumatik dengan fluktuasi tekanan ≤±0,02MPa (misalnya, diatur ke 0,25MPa, kisaran sebenarnya 0,23-0,27MPa) untuk memastikan perbedaan jumlah penghilangan ≤1,5μm/menit;
- Stabilitas Kecepatan: Kontrol kecepatan roda pemoles pada 1600-1900r/menit (disesuaikan dengan kekerasan paduannya) dengan fluktuasi ≤±50r/mnt untuk menghindari panas berlebih lokal dan pemolesan berlebihan yang disebabkan oleh kecepatan berlebihan;
- Penempatan Perkakas: Gunakan perkakas mangkuk pengisap vakum (keseragaman adsorpsi ≥90%) untuk memastikan tidak ada perpindahan cakram paduan selama pemolesan, mencegah pemolesan tepi yang berlebihan.
(3) Data Uji Industri (Verifikasi oleh Pabrik Peralatan Dapur, untuk 3003 Paduan)
Untuk memvalidasi efek kontrol ketebalan, 1000 potongan 3003 cakram aluminium paduan untuk pot makanan bayi (1.0tebal mm) dipoles menggunakan skema di atas, dengan statistik deviasi ketebalan berdasarkan jenis goresan:
|
Jenis Goresan
|
Jumlah Sampel (buah)
|
Jumlah Penghapusan Rata-rata (m)
|
Deviasi Ketebalan Maksimum (mm)
|
Deviasi Ketebalan Minimum (mm)
|
Proporsi Melebihi ±0,05 mm (%)
|
|
Goresan Dalam
|
150
|
19
|
-0.027
|
-0.014
|
0
|
|
Goresan Sedang
|
400
|
11
|
-0.017
|
-0.007
|
0
|
|
Goresan Dangkal
|
450
|
5
|
-0.009
|
-0.002
|
0
|
Kesimpulan: Penyimpangan ketebalan semua sampel berada dalam ±0,05mm, membuktikan bahwa skema pemolesan efektif untuk mengontrol ketebalan 3003 cakram aluminium paduan untuk pot makanan bayi.
5. Tindakan Pendukung untuk Proses Pemolesan yang Optimal (Meningkatkan Efisiensi dan Kualitas)
Untuk lebih meningkatkan efisiensi dan keandalan proses pemolesan, langkah-langkah pendukung berikut direkomendasikan:
(1) Perawatan Awal Goresan: Penyaringan Bertingkat untuk Mengurangi Pemolesan yang Tidak Valid
Mulanya, tambahkan sebuah “deteksi kedalaman goresan” proses sebelum dipoles (deteksi pemindaian garis laser, kecepatan 100mm/s, akurasi 0,5μm) untuk mengklasifikasikan 3003 cakram aluminium paduan untuk pot makanan bayi berdasarkan kedalaman gores. Hal ini menghindari penggunaan skema pemolesan goresan dalam untuk goresan dangkal, mengurangi jumlah penghapusan dan jam kerja:
- Memengaruhi: Setelah klasifikasi, waktu pemolesan rata-rata per cakram berkurang 3.5 menit sampai 2.2 menit, meningkatkan efisiensi dengan 37%.
(2) Pemilihan Material Roda Poles: Menyeimbangkan Kapasitas Penghapusan dan Kualitas Permukaan
Selain itu, untuk karakteristik kekerasan 3003 cakram aluminium paduan untuk pot makanan bayi, “alumina + pengikat resin” roda pemoles direkomendasikan:
- Keuntungan: Pengikat resin memiliki elastisitas yang baik, yang dapat menyangga tekanan pemolesan dan menghindari goresan sekunder pada permukaan aluminium; kekerasan bahan abrasif alumina (HV2000-2200) disesuaikan dengan paduannya (HV45-55), memastikan efisiensi penghilangan yang tinggi dan residu abrasif yang minimal.
(3) Pasca Perawatan: Pasifasi + Pembersihan untuk Memastikan Keamanan Pangan
Akhirnya, setelah dipoles, cakram mengalami “pasivasi asam nitrat (konsentrasi 5%, suhu 50℃, waktu 2 menit) + pembersihan air murni (konduktivitas ≤10μS/cm)” untuk menghilangkan serpihan pemoles permukaan dan bubuk aluminium. Film pasivasi 2-3nm terbentuk pada permukaan cakram paduan ini, memenuhi persyaratan ketahanan korosi untuk bahan kontak makanan (uji semprotan garam netral ≥72 jam tanpa korosi, lebih baik dari itu 48 jam aluminium murni).
6. Kesimpulan dan Pandangan
(1) Kesimpulan Inti
Singkatnya, untuk menghilangkan sisa goresan cold rolling 3003 cakram aluminium paduan untuk pot makanan bayi setelah dipoles, kombinasi grit roda pemoles berikut harus disesuaikan dengan kedalaman goresan: ① Goresan yang dalam (15-25m) memerlukan 120+240+400 menggertakkan; ② Goresan sedang (8-15m) memerlukan 240+400+600 menggertakkan; ③ Goresan dangkal (3-8m) memerlukan 400+600 menggertakkan. Jumlah total penghilangan pemolesan skema ini adalah 4-21μm, jauh lebih kecil dari deviasi ketebalan yang diijinkan yaitu ±0,05mm (50m), sehingga tidak ada resiko melebihi batas produksi sebenarnya.
(2) Arah Pembangunan Masa Depan
Melihat ke depan, arah pengembangan masa depan fokus pada tiga aspek untuk lebih mengoptimalkan proses:
- Pemolesan Cerdas: Integrasikan deteksi visual AI (identifikasi kedalaman gores secara real-time) dan sistem peralihan grit otomatis untuk mewujudkan pemolesan adaptif “satu skema per disk,” semakin mengurangi intervensi manual dalam pemolesan 3003 cakram aluminium paduan untuk pot makanan bayi;
- Pemolesan Hijau: Kembangkan cairan pemoles berbahan dasar air (menggantikan bahan pemoles berbahan dasar minyak tradisional) untuk mengurangi emisi VOC, sejalan dengan persyaratan perlindungan lingkungan dari industri peralatan dapur;
- Optimasi Pra-Pengguliran: Menggunakan “rol cermin” (Ra ≤0,05μm) dan minyak linting dengan kemurnian tinggi (akurasi filtrasi ≤5μm) dalam tahap pengerolan dingin untuk mengurangi timbulnya goresan pada sumbernya dan mengurangi ketergantungan pada proses pemolesan untuk cakram paduan ini.
(3) Prinsip Inti
Akhirnya, prinsip inti yang mendasari proses pemolesan 3003 cakram aluminium paduan untuk pot makanan bayi adalah untuk “mengambil penghapusan awal sebagai tujuannya, akurasi ketebalan sebagai kendala, dan beradaptasi dengan karakteristik kekerasan paduan.” Melalui pemolesan bertingkat, optimasi parameter, dan pemantauan online, ini memastikan kepatuhan terhadap persyaratan kualitas permukaan dan keamanan pangan sekaligus memenuhi standar akurasi dimensi, meletakkan dasar bagi pembentukan dan kinerja pot makanan bayi.